金属C型圈在制冷机中的应用
面向制冷机高压氦气密封的弹性金属密封方案
- 718 合金基体提供长期不衰减的弹性回弹;
- 30~50 μm 软锡镀层填平法兰微观缺陷;
- C 形开口高压力自紧密封;
为什么制冷机的密封格外难
氦原子尺寸仅大于氢,穿透性极强;制冷机腔内是 3~5 MPa 高压氦气,还要在 −70~120 ℃ 反复温差循环下长期保持密封。与此同时,微型制冷机内部尺寸已被压缩到极限,留给沟槽的宽度通常只有 1.65~1.75 mm。
橡胶 O 型圈与 PTFE 垫片和铝合金法兰的热膨胀不在同一数量级,每个温度循环都会顶出间隙;实心银丝/铝丝/铜丝/不锈钢丝压缩后几乎无回弹,遇振动后接触力衰减、漏率逐步上升。金属 C 型密封圈针对的正是这三件事:渗得上、松得掉、放不下。
基材 / INCONEL 718
高强度弹性基体:把压紧力长期留住
- 持续回弹。板材实测抗拉 895 MPa、屈服 470 MPa、延伸率 42.9%,薄壁 C 形截面可大变形弹回而不过屈服,接触压力不随时间衰减。
- 宽温域稳定。镍基奥氏体低温不冷脆、高温抗蠕变与应力松弛,−70~120 ℃ 循环下密封力不退化。
- 热膨胀匹配。与金属法兰处于同一量级,温度循环不产生间隙。
- 洁净耐候。全金属、无有机物放气,不污染氦工质;抗强冲击、耐强辐射、不老化。
镀层 / 30~50 μm 软金属锡
软金属镀层:堵死最后一条泄漏通道
- 塑性填缝。压紧时软锡流动,填平法兰微观峰谷、刀痕与缺陷。金属本体渗透可忽略,泄漏只发生在界面,软层正是封住界面的那一层。
- 降低压紧力。达到同等密封等级所需的螺栓载荷更小,适配铝合金与陶瓷薄壁精密法兰。
- 保护接触面。软层隔开硬基体与法兰,避免划伤、压痕与局部应力集中。
- 更经济。相对银/金镀层成本更低,且不放气、不老化、不析出污染物。
结构 / 空心 C 形截面
压力自增强:内压越高,贴得越紧
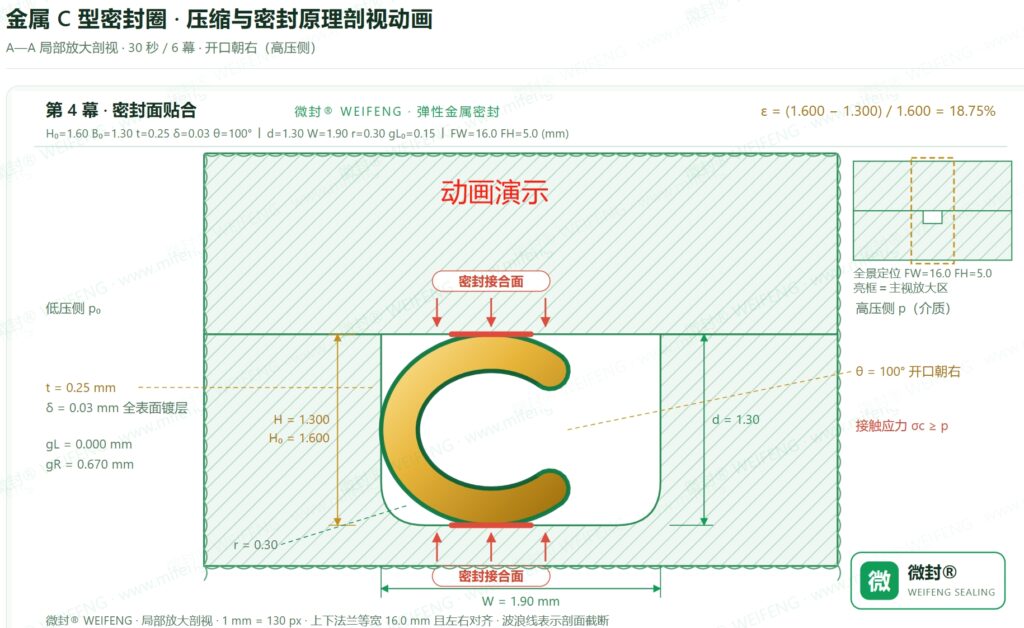
- 自增强密封。开口朝向高压侧,氦气进入 C 腔把圈上下撑开贴紧法兰;金属对金属接触配合沟槽限位,防止超压下被吹出。
- 低压紧力。空心薄壁结构,所需压紧力远低于实心金属丝与平垫片。
- 最省空间。同为 1.60 mm 线径,C 型圈仅需 1.65~1.75 mm 槽宽,金属 O 型圈与弹簧增强 C 型圈则要 2~2.2 mm —— 这是微型制冷机能采用它的决定性理由。
- 精确可控。最佳压缩量为自由高度的 17.5%~18.5%,此时有效回弹约为压缩量的 20%,密封能力充分释放。
实测表现
在 3.5~5 MPa 氦气、±70 ℃ 温差循环下,718 镀锡空心 C 型密封圈达到 8×10⁻⁹ Pa·m³/s 甚至更好的泄漏率,经一段时间跟踪观察后仍保持初始水平。